Mischen unter Stickstoff bzw. Schutzatmosphäre

Oxidationsschutz empfindlicher Produkte und Anforderungen an geschlossene Mischprozesse in der Food-, Nutra- und Spezialprodukteindustrie

1. Einführung

Die Anforderungen an industrielle Mischprozesse steigen kontinuierlich. Insbesondere bei der Verarbeitung oxidationsempfindlicher Rohstoffe spielen Produktschutz, Prozesssicherheit, Qualitätserhaltung und Reproduzierbarkeit eine entscheidende Rolle. In der Lebensmittelindustrie (Food), der Herstellung von Nahrungsergänzungsmitteln (Nutra/Nutraceuticals) sowie bei chemischen und funktionellen Spezialprodukten kann bereits der Kontakt mit Luftsauerstoff unerwünschte Veränderungen auslösen.

Oxidationsreaktionen können die sensorischen, chemischen und funktionellen Eigenschaften eines Produktes beeinträchtigen. Zu den möglichen Folgen gehören Farbveränderungen, Aromaverluste, Fettverderb, Wirkstoffabbau und eine verkürzte Haltbarkeit. Besonders kritisch ist dies bei hochwertigen Pulvermischungen, vitaminhaltigen Rezepturen, pflanzlichen Extrakten, ungesättigten Fettsäuren und sauerstoffempfindlichen Spezialformulierungen.

Eine etablierte Möglichkeit zur Reduzierung dieser Risiken ist das Mischen unter Stickstoff (N₂) beziehungsweise unter einer kontrollierten Schutzgasatmosphäre. Dabei wird der Sauerstoffanteil innerhalb des Mischsystems gezielt abgesenkt, um oxidative Reaktionen während der Verarbeitung zu minimieren.

Entscheidend ist jedoch nicht allein die Stickstoffzufuhr. Erst das Zusammenspiel aus geschlossener Anlagentechnik, kontrollierter Gasführung, geeigneter Abdichtung, prozesssicherer Dosierung und reproduzierbarer Mischtechnik ermöglicht einen wirksamen Oxidationsschutz.
2. Grundlagen: Oxidation bei industriellen Mischprozessen

2.1 Ursachen und Mechanismen der Oxidation

Oxidation bezeichnet chemische Reaktionen, bei denen Elektronen abgegeben werden. Bei der Verarbeitung empfindlicher Produkte sind insbesondere Reaktionen mit molekularem Sauerstoff relevant. Sie können durch verschiedene Einflussfaktoren beschleunigt werden, beispielsweise durch erhöhte Temperaturen, Licht, Feuchtigkeit, metallische Spurenstoffe oder mechanisch vergrößerte Oberflächen.

Pulverförmige Produkte können aufgrund ihrer großen spezifischen Oberfläche besonders empfindlich auf Sauerstoffkontakt reagieren. Während des Mischens werden Partikel bewegt, verteilt und wiederholt mit der umgebenden Gasphase in Kontakt gebracht.

Bei fetthaltigen Pulvern kann es beispielsweise zur Lipidoxidation kommen. Dabei entstehen zunächst Oxidationszwischenprodukte wie Hydroperoxide, aus denen weitere Verbindungen hervorgehen können, die Geruch, Geschmack und Produktqualität beeinträchtigen. Auch empfindliche Vitamine, natürliche Farbstoffe und pflanzliche Inhaltsstoffe können unter ungünstigen Prozessbedingungen an Stabilität verlieren.

2.2 Typische Auswirkungen

Zu den häufigsten oxidationsbedingten Qualitätsveränderungen gehören:

  • Lipidoxidation: Ranzigkeit, Fehlgeschmack und Qualitätsverlust.
  • Vitaminabbau: Reduzierung des Gehalts empfindlicher Wirkstoffe.
  • Pigmentoxidation: Unerwünschte Farbveränderungen.
  • Aromastoffabbau: Verlust charakteristischer sensorischer Eigenschaften.
  • Oxidation pflanzlicher Extrakte: Veränderung funktioneller Inhaltsstoffe.
  • Oxidation reaktiver Spezialstoffe: Verminderte Stabilität oder Prozessfähigkeit.

Die tatsächliche Oxidationsempfindlichkeit hängt von der Rezeptur, der Rohstoffqualität, der Temperatur, dem Wassergehalt, der Sauerstoffexposition und der Lagerungsdauer ab.

3. Mischen unter Stickstoff: Funktionsprinzip und technische Umsetzung

3.1 Stickstoff als Schutzgas

Stickstoff ist aufgrund seiner vergleichsweisen geringen chemischen Reaktivität unter üblichen Mischbedingungen und seiner industriellen Verfügbarkeit ein häufig eingesetztes Schutzgas. Bei der Inertisierung wird die sauerstoffhaltige Atmosphäre im Mischraum durch Stickstoff verdrängt beziehungsweise verdünnt. Dadurch sinkt der Sauerstoffpartialdruck und die Wahrscheinlichkeit bestimmter oxidativer Reaktionen wird reduziert.

Das Ziel besteht darin, während des gesamten Mischprozesses eine möglichst konstante, sauerstoffarme Atmosphäre aufrechtzuerhalten. Hierzu muss der Mischraum ausreichend dicht ausgeführt und die Stickstoffzufuhr auf die jeweiligen Prozessbedingungen abgestimmt sein.

3.2 Typischer Prozessablauf

Ein industrieller Mischprozess unter Schutzatmosphäre kann in mehrere aufeinander abgestimmten Schritte unterteilt werden.

Geschlossene Produktaufgabe: Die Rohstoffe werden möglichst ohne direkten Kontakt zur Umgebungsluft in das Mischsystem eingebracht. Je nach Anlagenkonzept können hierfür geschlossene Fördersysteme, Schleusen oder entsprechend ausgelegte Dosier- und Beschickungseinrichtungen eingesetzt werden.

Inertisierung des Mischraums: Vor Beginn des Mischvorgangs wird die vorhandene Luft durch Stickstoff verdrängt oder verdünnt. Der angestrebte Restsauerstoffgehalt richtet sich nach der Empfindlichkeit des Produktes und den sicherheitstechnischen Anforderungen.

Kontrollierter Mischprozess: Während der Homogenisierung wird die Schutzgasatmosphäre aufrechterhalten. Eine geeignete Überwachung kann sicherstellen, dass die festgelegten Prozessbedingungen eingehalten werden.

Geschlossene Entleerung: Nach Abschluss des Mischvorgangs wird das Produkt möglichst ohne erneuten Sauerstoffkontakt ausgetragen. Hierbei sind insbesondere die Übergänge zu nachgeschalteten Fördersystemen oder Verpackungseinrichtungen relevant.

Geschützter Weitertransport und Verpackung: Um die erreichte Produktqualität zu erhalten, sollte der Sauerstoffeintrag auch in den nachfolgenden Prozessschritten minimiert werden.

3.3 Verfahren zur Inertisierung

Für die technische Umsetzung stehen verschiedene Verfahren zur Verfügung.

Bei der Verdrängungsspülung (Displacement Purging) wird die vorhandene Gasatmosphäre durch einströmenden Stickstoff verdrängt. Die Wirksamkeit hängt unter anderem von der Behältergeometrie, der Strömungsführung und der Position der Gasanschlüsse ab.

Die Verdünnungsspülung (Dilution Purging) basiert auf einer schrittweisen Reduzierung des Sauerstoffanteils durch das Einbringen und Vermischen von Stickstoff.

Beim Druckwechselverfahren (Pressure Cycling) erfolgt die Sauerstoffreduzierung durch wiederholte Druckbeaufschlagung und Entspannung des Systems. Voraussetzung ist eine entsprechend drucktechnisch geeignete Anlage.

Eine weitere Möglichkeit ist die kontinuierliche Schutzgasüberlagerung (Nitrogen Blanketing). Dabei wird während des Mischprozesses eine definierte Stickstoffatmosphäre aufrechterhalten, um das Eindringen von Umgebungsluft zu begrenzen.

Welches Verfahren eingesetzt wird, hängt von der Behältergeometrie, der Dichtheit, dem Pulververhalten, dem Stickstoffverbrauch und dem angestrebten Restsauerstoffgehalt ab. Ein universell gültiger Sauerstoffgrenzwert existiert nicht. Die zulässige Restkonzentration muss produkt- und prozessspezifisch festgelegt werden. Bei brennbaren Stäuben ist zudem zwischen qualitätsbezogenem Oxidationsschutz und sicherheitstechnischer Inertisierung zu unterscheiden.

4. Anforderungen an geschlossene Mischprozesse

Der Schutz vor Sauerstoff erfordert ein ganzheitliches Anlagenkonzept. Ein inertisierter Mischbehälter allein reicht nicht aus, wenn bei Beschickung, Dosierung oder Entleerung regelmäßig Umgebungsluft in das System eindringt.

4.1 Dichtheit und konstruktive Ausführung

Geschlossene Mischsysteme müssen so konstruiert sein, dass unkontrollierte Gaseintritte minimiert werden. Kritische Bereiche sind insbesondere Wellendurchführungen, Deckelabdichtungen, Produktanschlüsse, Wartungsöffnungen und Austragsorgane.

Wichtige Konstruktionsmerkmale sind gasdichte beziehungsweise für die jeweilige Anwendung ausreichend dichte Verbindungen, geeignete Dichtungsmaterialien, definierte Druckverhältnisse und ein kontrolliertes Gasmanagement. Dabei ist zu berücksichtigen, dass auch geringe Undichtigkeiten die Schutzgasqualität beeinflussen können. Eine geeignete Dichtheitsprüfung und die Überwachung relevanter Prozessparameter sind deshalb wichtige Bestandteile der Anlagenkonzeption.

4.2 Sauerstoffüberwachung und Prozessregelung

Eine kontinuierliche oder chargenbezogene Sauerstoffmessung kann helfen, die Schutzgasbedingungen zu überwachen und nachzuweisen.

Zu den relevanten Prozessparametern zählen:

  • Restsauerstoffgehalt (O₂): Überprüfung der Schutzgasqualität.
  • Stickstoffvolumenstrom: Steuerung der Spülung und Gasversorgung.
  • Behälterdruck: Kontrolle der vorgesehenen Druckverhältnisse.
  • Produkttemperatur: Begrenzung thermischer Belastungen.
  • Mischzeit und Mischintensität: Reproduzierbarkeit der Homogenisierung.
  • Dichtheit: Erkennung möglicher Lufteintrittsstellen.
  • Sauerstoffgehalt im Produkt: Zusätzliche Bewertung bei kritischen Rezepturen.

Die Messung des Sauerstoffgehalts im Gasraum ist nicht zwangsläufig gleichbedeutend mit der Messung des im Produkt eingeschlossenen oder gelösten Sauerstoffs.

4.3 Hygiene, Reinigung und Kontaminationsschutz

Insbesondere in der Lebensmittel- und Nutraceutical-Industrie müssen Schutzgasprozesse mit hygienischen Anlagenkonzepten vereinbar sein. Dazu gehören gut zugängliche produktberührende Flächen, geeignete Oberflächenqualitäten, minimierte Toträume sowie überprüfbare Reinigungsverfahren.

Je nach Produkt und Anlagenkonzept können CIP- oder WIP-Verfahren sowie eine dem Hygienekonzept entsprechende Trockenreinigung relevant sein. Ein durchdachtes Hygienic Design trägt dazu bei, Produktablagerungen zu reduzieren, Kreuzkontaminationen zu vermeiden und reproduzierbare Reinigungsbedingungen zu schaffen.


4.4 Sicherheitsanforderungen

Stickstoff ist nicht brennbar, kann jedoch Sauerstoff aus der Umgebungsluft verdrängen und dadurch eine Erstickungsgefahr verursachen. Deshalb sind eine geeignete Raumlüftung, gegebenenfalls Sauerstoffwarnsysteme sowie eine sicher ausgelegte Gasabführung erforderlich.

Bei explosionsfähigen Staubatmosphären sind zusätzlich die einschlägigen Explosionsschutzanforderungen zu berücksichtigen. Ein für den Oxidationsschutz ausreichender Restsauerstoffgehalt darf nicht automatisch als explosionsschutztechnisch sicher angesehen werden. Die hierfür maßgeblichen Grenzwerte müssen anhand der konkreten Stoff- und Prozessbedingungen bestimmt werden.

4.5 ATEX und Explosionsschutz bei inertisierten Mischprozessen

Bei der Verarbeitung brennbarer Pulver und Schüttgüter sind neben dem Oxidationsschutz auch die Anforderungen des Explosionsschutzes gemäß den europäischen ATEX-Richtlinien 2014/34/EU und 1999/92/EG zu berücksichtigen. Insbesondere während der Beschickung, Homogenisierung und Entleerung können explosionsfähige Staub-Luft-Gemische entstehen.

Durch eine gezielte Stickstoffinertisierung lässt sich der Sauerstoffgehalt innerhalb des Mischsystems so weit reduzieren, dass die Entstehung einer explosionsfähigen Atmosphäre unter definierten Betriebsbedingungen verhindert werden kann. Voraussetzung hierfür ist die zuverlässige Unterschreitung der stoffspezifischen Sauerstoffgrenzkonzentration (SGK) unter Berücksichtigung geeigneter Sicherheitsabstände sowie eine kontinuierliche oder anderweitig sicherheitstechnisch geeignete Überwachung der Prozessatmosphäre. Die erforderlichen Schutzmaßnahmen sind im Rahmen einer anlagen- und prozessbezogenen Explosionsgefährdungsbeurteilung festzulegen. Dabei müssen insbesondere mögliche Lufteinträge, Störungen der Stickstoffversorgung, Zündquellen sowie Anfahr-, Abfahr- und Reinigungsprozesse berücksichtigt werden.

Eine Stickstoffatmosphäre ersetzt somit nicht grundsätzlich die ATEX-konforme Auslegung der eingesetzten Anlagentechnik, kann jedoch als wirksame Explosionsschutzmaßnahme in ein ganzheitliches Sicherheitskonzept integriert werden. Gerade bei geschlossenen Mischsystemen bietet die Kombination aus kontrollierter Inertisierung, geeigneter Messtechnik und sicherheitstechnisch abgestimmter Anlagenkonstruktion die Möglichkeit, Produktschutz und Explosionssicherheit miteinander zu verbinden.

5. Anwendungen in Food, Nutra und Spezialprodukten

Löffel mit verschiedenen Gewürzpulvern auf hellblauem Grund

5.1 Food – Lebensmittelindustrie

In der Lebensmittelindustrie spielt der Schutz oxidationsempfindlicher Rohstoffe eine wesentliche Rolle für die sensorische Qualität und Haltbarkeit.

Besonders relevant ist die Schutzgasverarbeitung bei fetthaltigen Milchpulvern, Kakaoprodukten, Aromen, Gewürzmischungen und funktionellen Lebensmittelzutaten.

Während des Mischprozesses kann Sauerstoff mit empfindlichen Produktbestandteilen reagieren und dadurch die Entstehung unerwünschter Geruchs- und Geschmacksstoffe begünstigen.

Durch eine geeignete Stickstoffatmosphäre lässt sich der Sauerstoffkontakt während der Verarbeitung reduzieren. Dies kann zur Stabilisierung der Produktqualität beitragen und die Voraussetzungen für eine längere Haltbarkeit verbessern.

Laufende Figur aus Tabletten und Kapseln

5.2 Nutra – Nahrungsergänzungsmittel

Bei der Herstellung von Nahrungsergänzungsmitteln werden häufig hochwertige und empfindliche Inhaltsstoffe verarbeitet.

Hierzu gehören Vitamine, pflanzliche Extrakte, Omega-3-haltige Pulver und funktionelle Wirkstoffkombinationen.

Eine kontrollierte Prozessatmosphäre kann dazu beitragen, den Abbau oxidationsempfindlicher Inhaltsstoffe während der Verarbeitung zu begrenzen.

Neben dem Oxidationsschutz stehen in diesem Bereich insbesondere eine hohe Mischhomogenität, geringe Produktverluste, hygienische Verarbeitung und reproduzierbare Chargenqualität im Mittelpunkt.

5.3 Spezialprodukte – anspruchsvolle Formulierungen

Auch bei chemischen und funktionellen Spezialprodukten kann eine Schutzgasatmosphäre erforderlich sein.

Beispiele sind reaktive Additive, empfindliche Pigmente, funktionelle Chemikalien und spezielle Pulverformulierungen.

Abhängig von den Stoffeigenschaften kann die Inertisierung dazu beitragen, unerwünschte Reaktionen mit Luftsauerstoff zu begrenzen.

Bei bestimmten Produkten müssen zusätzlich Anforderungen an Feuchtigkeitsausschluss, Temperaturführung und Explosionsschutz berücksichtigt werden. Die technische Auslegung sollte deshalb stets auf einer detaillierten Bewertung der jeweiligen Produkt- und Prozessanforderungen basieren.

6. Wirtschaftliche und qualitative Vorteile

Eine geeignete Stickstoffinertisierung kann neben dem Produktschutz auch wirtschaftliche Vorteile ermöglichen. Diese hängen wesentlich von der Empfindlichkeit der Rezeptur und der Auslegung des Gesamtprozesses ab.

Zu den möglichen Vorteilen zählen eine geringere oxidative Produktbelastung, reduzierte Qualitätsabweichungen, weniger Ausschuss, eine verbesserte Chargenkonstanz und eine höhere Prozesssicherheit.

Demgegenüber stehen Investitionen in Gasversorgung, Messtechnik, Abdichtung und Automatisierung sowie laufende Kosten für Stickstoff und Anlagenbetrieb. Eine technische und wirtschaftliche Bewertung sollte deshalb die gesamte Prozesskette berücksichtigen.

Besonders wichtig ist eine abgestimmte Prozessentwicklung, bei der Mischqualität, Produktschonung, Schutzgasverbrauch und Reinigung gemeinsam betrachtet werden.

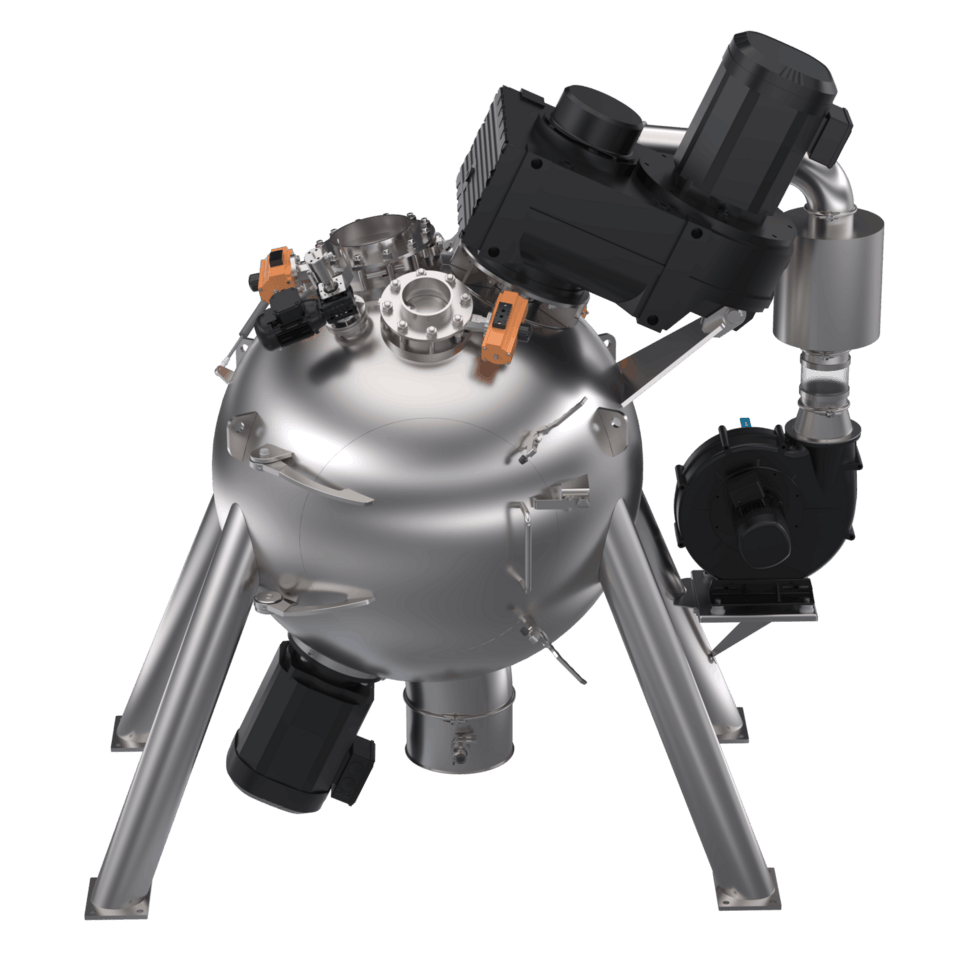
GloMix-Mischer GLM 1300 mit CIP Duese, Blockflanschen und Trocknung

7. GloMix – Mischtechnik für anspruchsvolle Schutzgasprozesse

Im industriellen Umfeld gewinnt die Integration von Schutzgasprozessen in moderne Mischanlagen zunehmend an Bedeutung. Für GloMix ergibt sich daraus ein relevantes Anwendungsfeld, insbesondere bei der Verarbeitung hochwertiger und oxidationsempfindlicher Pulverprodukte.

Im Mittelpunkt steht die Frage, wie sich eine hohe Mischqualität mit einem kontrollierten Sauerstoffeintrag, einer geschlossenen Prozessführung und einer wirtschaftlichen Anlagenkonzeption verbinden lässt.

7.1 Anforderungen an die Mischtechnik

Bei der Konzeption von Mischlösungen für Food-, Nutra- und Spezialprodukte sind mehrere technische Aspekte zu berücksichtigen.

Geschlossene Prozessführung: Die Anlage sollte so ausgelegt werden, dass die Produktaufgabe, der Mischvorgang und die Entleerung mit möglichst geringem Kontakt zur Umgebungsluft erfolgen können.

Integration einer Stickstoffversorgung: Für Schutzgasanwendungen sind geeignete Anschlüsse, eine definierte Gaszuführung und gegebenenfalls eine kontrollierte Gasabführung erforderlich.

Produktschonende Homogenisierung: Die Mischtechnik muss eine gleichmäßige Verteilung der Komponenten ermöglichen, ohne empfindliche Rohstoffe unnötig thermisch oder mechanisch zu belasten.

Hygienische Ausführung: Insbesondere für Lebensmittel und Nahrungsergänzungsmittel sind geeignete Werkstoffe, reinigungsgerechte Konstruktionen und die Vermeidung schwer zugänglicher Produktablagerungen wichtig.

Automatisierung und Prozessdokumentation: Die Erfassung relevanter Parameter wie Mischzeit, Temperatur, Druck und Sauerstoffkonzentration kann die Qualitätssicherung unterstützen.

7.2 Potenzielle Einsatzfelder für GloMix

Im Bereich Food steht insbesondere der Schutz hochwertiger Lebensmittelzutaten im Vordergrund. Dazu zählen beispielsweise Aromen, Fettpulver und empfindliche Pulvermischungen.

Im Bereich Nutra sind vor allem die schonende Verarbeitung empfindlicher Vitamine, funktioneller Inhaltsstoffe und pflanzlicher Extrakte sowie die reproduzierbare Homogenisierung relevant.

Bei Spezialprodukten kann eine kontrollierte Prozessatmosphäre zur Stabilisierung empfindlicher Rezepturen und zur Begrenzung unerwünschter Reaktionen beitragen.

Darüber hinaus gewinnt die Integration geschlossener Prozesslinien an Bedeutung. Hierbei werden Dosierung, Mischen, Austrag und Weitertransport als zusammenhängende Prozessschritte betrachtet.

Für GloMix kann die Schutzgasverarbeitung damit ein Ansatzpunkt sein, um kundenspezifische Anforderungen an moderne Pulvermischprozesse zu adressieren.

7.3 Technologische Perspektive

Die Entwicklung industrieller Mischprozesse wird zunehmend durch die Kombination von Produktschutz, Automatisierung, Energieeffizienz, Hygienic Design und Prozessdatenüberwachung geprägt.

Für GloMix ist insbesondere die ganzheitliche Betrachtung des Mischprozesses relevant. Der technische Mehrwert einer Schutzgasanwendung entsteht nicht allein durch die Zuführung von Stickstoff, sondern durch die Abstimmung aller Komponenten entlang der Prozesskette. Dabei sind Mischwerkzeug, Behältergeometrie, Dichtungssysteme, Gasversorgung, Messtechnik und Produktaustrag als zusammenhängendes System zu betrachten.

Wichtige technologische Entwicklungsfelder sind die bedarfsgerechte Stickstoffdosierung, die Reduzierung von Gasverlusten, die Integration intelligenter Sensorik sowie die digitale Überwachung kritischer Prozessparameter. Die konkrete Umsetzung hängt von der jeweiligen Mischtechnologie, der Produktcharakteristik und den technischen Möglichkeiten der eingesetzten Anlage ab.

8. Fazit und Ausblick

Das Mischen unter Stickstoff beziehungsweise Schutzatmosphäre stellt eine wichtige verfahrenstechnische Möglichkeit dar, um oxidationsempfindliche Produkte während der industriellen Verarbeitung zu schützen.

Insbesondere in den Bereichen Food, Nutra und Spezialprodukte kann die kontrollierte Reduzierung des Sauerstoffeintrags einen wesentlichen Beitrag zur Erhaltung von Produktqualität, Wirkstoffstabilität und sensorischen Eigenschaften leisten.

Voraussetzung ist eine ganzheitlich ausgelegte Prozessführung. Neben der eigentlichen Inertisierung sind die Dichtheit des Mischsystems, die geschlossene Beschickung und Entleerung, die Sauerstoffüberwachung sowie die hygienische und sicherheitstechnische Konstruktion von entscheidender Bedeutung.

Für GloMix eröffnet die Auseinandersetzung mit Schutzgasprozessen die Möglichkeit, die Anforderungen anspruchsvoller Kundenanwendungen systematisch in die Entwicklung und Auslegung moderner Mischlösungen einzubeziehen.

Die zentrale Erkenntnis lautet: Effektiver Oxidationsschutz beginnt nicht erst bei der Stickstoffzufuhr, sondern bei der konsequent geschlossenen und kontrollierten Gestaltung des gesamten Mischprozesses.

Kontakt